


Spiral Gear Titanium Alloy Wax Loss Valu
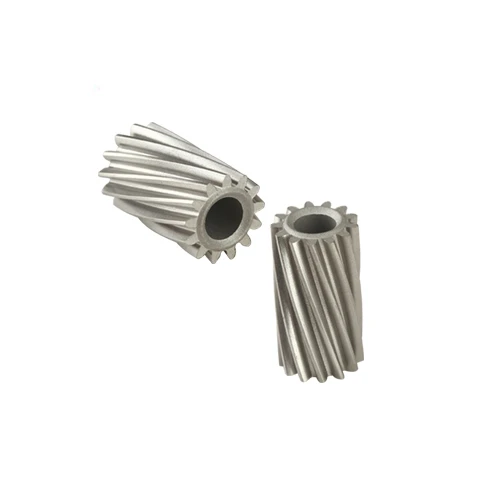
Kierrehammaspyörä on erikoistyyppinen hammaspyörä, jossa on kierteinen hammaspinta. Verrattuna tavallisiin hammaspyöriin, kierrehammaspyörät voivat saavuttaa tasaisemman niveltymisen, vähentää tärinää ja melua, parantaa voimansiirron tehokkuutta ja kuormituksen{1}}kantokykyä voimansiirron aikana. Niitä käytetään laajalti sellaisilla aloilla, kuten ilmailu-, auto- ja mekaaninen valmistus, jotka vaativat korkeaa voimansiirtotehoa.

Yleiskatsaus kierrevaihteiston titaaniseoksen vahavaluun
Kierrehammaspyörä on erikoistyyppinen hammaspyörä, jossa on kierteinen hammaspinta. Verrattuna tavallisiin hammaspyöriin, kierrehammaspyörät voivat saavuttaa tasaisemman niveltymisen, vähentää tärinää ja melua, parantaa voimansiirron tehokkuutta ja kuormituksen{1}}kantokykyä voimansiirron aikana. Niitä käytetään laajalti sellaisilla aloilla, kuten ilmailu-, auto- ja mekaaninen valmistus, jotka vaativat korkeaa voimansiirtotehoa.
Titaaniseos on titaanista ja muista seosaineelementeistä koostuva seos, jolla on erinomaiset ominaisuudet, kuten alhainen tiheys, korkea lujuus, hyvä korroosionkestävyys ja korkean lämpötilan kestävyys. Titaaniseoksen käyttäminen kierrehammaspyörien valmistukseen voi vähentää niiden painoa ja varmistaa hammaspyörien suorituskyvyn ja täyttää jotkin käyttöskenaariot, joissa on tiukat vaatimukset laitteiden keveydelle.
Lost wax -valu on tarkkuusvalumenetelmä, joka tunnetaan myös nimellä investointivalu. Sen perusperiaate on käyttää ensin sulavaa materiaalia (yleensä vahaa) vahamuotin luomiseen, jolla on sama muoto kuin halutulla valukappaleella, ja sitten pinnoittaa useita kerroksia tulenkestävää materiaalia vahamuotin pinnalle täydellisen kuoren muodostamiseksi. Kuumenna sitten kuorta, jotta vahamuotti sulaa ja virtaa ulos muodostaen kuoren sisään ontelon, joka vastaa valukappaleen muotoa. Lopuksi kaada sula metalli tähän onteloon ja metallin jäähtymisen ja jähmettymisen jälkeen lyö pois kuori halutun valun saamiseksi. Kadonnut vahavalu voi tuottaa monimutkaisen muotoisia ja erittäin tarkkoja osia, mikä soveltuu erittäin hyvin monimutkaisten hampaiden muotoisten kierrevaihteiden valmistukseen.
Prosessivaiheet titaaniseoksesta vahavahavalussa
Muotin suunnittelu ja valmistus: Suorita muotin 3D-mallinnus kierrehammaspyörän suunnittelupiirustusten perusteella. Ottaen huomioon sellaiset tekijät, kuten titaaniseosten kutistumisnopeus valuprosessin aikana, mallin mittoihin tulee tehdä asianmukaiset säädöt. Sitten muotin käsittelyyn käytetään CNC-työstökoneita ja muita laitteita, ja muotin tarkkuus vaikuttaa suoraan vahamuotin laatuun. Siksi on tarpeen varmistaa, että muotin mittatarkkuus ja pinnan sileys täyttävät vaatimukset.
Vahan ruiskutus: Valitse sopiva vahamateriaali, joka vaatii yleensä hyvää juoksevuutta, lämpöstabiilisuutta ja alhaista kutistumisnopeutta. Kun vahamateriaali on kuumennettu ja sulatettu, ruiskuta se muottiin ruiskutuskoneen kautta. Ruiskutusprosessin aikana on tarpeen säätää parametreja, kuten ruiskutuspainetta, lämpötilaa ja aikaa, jotta varmistetaan vahamuotin täydellinen muovaus ja mittatarkkuus. Kun ruiskutus on valmis, odota, että vahamuotti jäähtyy ja jähmettyy, ennen kuin poistat sen muotista.
Vahakuvioiden yhdistelmä: Valutehokkuuden parantamiseksi useita vahakuvioita yhdistetään yleensä yhteen vahakuvioryhmän muodostamiseksi. Käytä erikoishitsauslaitteita yksittäisen vahamuotin hitsaamiseen tarvikkeisiin, kuten putkipalkkiin ja nousuputkiin, jolloin muodostuu täydellinen vahamuottikokoonpano. Kokoonpanon aikana on varmistettava tarkka suhteellinen asento ja tiukka yhteys vahamuottien välillä.
Päällystyksen pintakerros: Upota vahamuottikokoonpano erityisesti suunniteltuun pinnoitteeseen, joka koostuu yleensä tulenkestävästä materiaalista (kuten zirkonijauheesta), sideaineista (kuten vesilasi tai silikasooli) ja lisäaineista. Levitä pinnoite tasaisesti vahamuotin pinnalle muodostaen ohuen ja tasaisen pintakerroksen. Ripottele sitten kerros hienoa hiekkaa pintakerroksen päälle lisätäksesi sen karheutta ja lujuutta.
Monikerroksinen pinnoitus ja kuivaus: Toista päällystys- ja hiontaprosessi, levitä useita kerroksia takakerrospinnoitetta ja hio pintakerrokselle peräkkäin ja kuivaa jokainen pinnoitekerros pinnoituksen jälkeen poistaaksesi kosteuden pinnoitteesta ja varmistaaksesi kuoren lujuuden ja hengittävyyden. Kuivaus voidaan suorittaa luonnollisella kuivauksella tai kuumailmakuivauksella, ja kuivumisaikaa ja -lämpötilaa tulee säätää kohtuullisesti pinnoitteen ominaisuuksien ja ympäristöolosuhteiden mukaan.
Vahanpoisto: Aseta valmistettu kuori vahanpoistolaitteeseen, kuumenna sitä vahamuotin sulattamiseksi ja anna sen valua ulos kuoresta. On olemassa erilaisia vahanpoistomenetelmiä, kuten vahanpoisto höyryllä, kuumavesivahanpoisto ja mikroaaltovahanpoisto. Höyryvahanpoisto on yleisimmin käytetty menetelmä, jossa kuori asetetaan korkeapaineiseen -höyrykattilaan ja höyryn korkeaa lämpötilaa käytetään sulattamaan vahamuotti. Vahaneste virtaa ulos kuoren pohjassa olevien reikien kautta. Vahanpoistoprosessin tulee varmistaa, että vahamuotti on täysin sulanut ja tyhjentynyt, jotta vahajäämät eivät vaikuta valun laatuun.
Kuoren paahtaminen: Vahanpoiston jälkeen kuori on paahdettava, jotta sen lujuus ja palonkestävyys paranevat entisestään sekä jäännöskosteus ja orgaaniset epäpuhtaudet poistetaan kuoresta. Aseta kuori paahtouuniin ja lämmitä sitä tietyn lämpökäyrän mukaan. Paahtolämpötila on yleensä 900-1100 astetta ja paahtoaika määräytyy tekijöiden, kuten kuoren paksuuden ja materiaalin perusteella. Paistetun kuoren tulee olla riittävän luja ja hengittävä, jotta se varmistaa seuraavan valuprosessin sujuvan etenemisen.
Titaaniseosten sulaminen: Titaaniseosten korkean kemiallisen reaktiivisuuden vuoksi ne ovat alttiita reagoimaan ilmassa olevien alkuaineiden, kuten hapen, typen ja vedyn kanssa. Siksi titaaniseosten sulatus on suoritettava tyhjiössä tai inertillä kaasulla suojatussa ympäristössä. Yleisiä sulatuslaitteita ovat tyhjiökäyttöiset kaariuunit, tyhjiöinduktiouunit jne. Punnitse titaaniseosraaka-aineet tarkasti kaavavaatimusten mukaisesti ja aseta ne sulatusuuniin sulatusta varten. Sulamisprosessin aikana on välttämätöntä valvoa tarkasti parametreja, kuten sulamislämpötilaa, -aikaa ja uunin ilmakehää, jotta voidaan varmistaa titaaniseoksen yhtenäinen koostumus ja vakaa laatu.
Kaataminen: Kun titaaniseos on sulatettu vaadittuun lämpötilaan ja koostumukseen, sulatettu titaaniseosneste kaadetaan nopeasti esilämmitettyyn kuoreen kaatolaitteiden, kuten kauhan, kautta. Kaatoprosessin tulee olla nopea ja tasainen, välttäen sulan metallin roiskumista ja hapettumista. Samanaikaisesti on tarpeen ohjata kaatonopeutta ja -lämpötilaa sen varmistamiseksi, että metallineste voi täyttää vaipan ontelon ja välttää viat, kuten kylmäeristys ja riittämätön kaato.
Kuoren puhdistus: Kun valu on jäähtynyt ja jähmettynyt, käytä tärinälaitteita tai käsityökaluja kuoren poistamiseen. Ole varovainen kuoren puhdistuksen aikana, jotta valun pinta ei vaurioidu.
Terien ja nousuputkien leikkaaminen: Käytä leikkauslaitteita leikkaamaan ylimääräiset osat, kuten valuputket ja nousuputket. Leikkauksen jälkeen leikkuupinta tulee kiillottaa tasaiseksi ja tasaiseksi.
Lämpökäsittely: Titaaniseoksesta valmistettujen kierrehammaspyörien mikrorakenteen ja suorituskyvyn parantamiseksi on tarpeen suorittaa valukappaleiden lämpökäsittely. Yleisiä lämpökäsittelyprosesseja ovat hehkutus, karkaisu, karkaisu jne. Valitse sopivat lämpökäsittelyprosessiparametrit titaaniseosten koostumuksen ja käyttövaatimusten perusteella parantaaksesi hammaspyörien lujuutta, kovuutta, sitkeyttä ja väsymissuorituskykyä.
Mekaaninen käsittely ja pintakäsittely: Lämpökäsiteltyjen valukappaleiden mekaaninen käsittely, kuten sorvaus, jyrsintä, hionta jne., jotta saavutetaan suunnittelussa vaadittu mittatarkkuus ja pinnan karheus. Tämän jälkeen vaihteiston pinta käsitellään tarpeen mukaan, kuten nitraus, kovakromipinnoitus jne. vaihteen kulutuskestävyyden ja korroosionkestävyyden parantamiseksi.
Laaduntarkastus: Suorita lopullisen kierteisen hammaspyörän kattava laaduntarkastus, mukaan lukien mittatarkkuuden, muodon tarkkuuden, pinnan laadun, metallografisen rakenteen, mekaanisten ominaisuuksien ja muiden näkökohtien testaus. Käytä testaukseen koordinaattimittauslaitteita, metallografisia mikroskooppeja, kovuusmittareita ja muita laitteita varmistaaksesi, että hammaspyörien laatu vastaa suunnittelustandardeja ja käyttövaatimuksia.
Kierrevaihteiston titaaniseoksesta tehdyn vahahäviövalun edut
Korkea tarkkuus
Kadonnut vahavalu voi tuottaa kierrevaihteita, joilla on korkea mittatarkkuus ja hyvä pinnan sileys. Sen hammasprofiilin tarkkuus voi saavuttaa korkean tason, mikä vähentää myöhemmän mekaanisen käsittelyn työmäärää ja parantaa tuotannon tehokkuutta ja tuotteiden laatua.
Monimutkaisen muodon valmistuskyky
Pystyy valmistamaan hammaspyöriä, joissa on monimutkaisia spiraalihampaiden muotoja ja sisäisiä rakenteita, jotka täyttävät sovellusskenaariot erityisillä suunnitteluvaatimuksilla. Joillekin monimutkaisille muodoille, joita on vaikea valmistaa perinteisillä prosessointimenetelmillä, kadonnut vahavalu voidaan saavuttaa helposti.
Korkea materiaalin käyttöaste
Perinteisiin leikkausmenetelmiin verrattuna kadonnut vahavalu voi vähentää materiaalihukkaa ja parantaa materiaalin käyttöastetta. Erityisesti kalliille materiaaleille, kuten titaaniseoksille, se voi vähentää tehokkaasti tuotantokustannuksia.
Suorituskyvyn edut
Titaaniseoksella itsessään on erinomainen suorituskyky, ja vahahäviövalutekniikalla valmistetut kierrevaihteet voivat hyödyntää täysimääräisesti titaaniseoksen etuja, kuten suurta lujuutta, keveyttä, korroosionkestävyyttä jne., parantaakseen vaihteiden käyttöikää ja luotettavuutta.
Haasteet ja ratkaisut spiraalivaihteiston titaaniseoksen vahavaluun
Titaaniseosten sulatuksen ja kaatamisen vaikeus: Titaaniseoksilla on korkea kemiallinen reaktiivisuus, ja ne reagoivat herkästi hapen, typen ja vedyn kaltaisten elementtien kanssa ympäröivässä ympäristössä sulatus- ja kaatoprosessin aikana, mikä johtaa virheisiin, kuten huokoisuuteen ja valuihin. Samaan aikaan titaaniseoksilla on korkea sulamispiste, ja sulatus- ja kaatoprosessit vaativat erikoislaitteita ja prosessin ohjausta.
Muotinkuorten laadunvalvonnan vaikeus: Muotin kuorien laatu vaikuttaa suoraan valujen laatuun, ja muottikuorten lujuutta, hengittävyyttä, lämpöstabiilisuutta ja muita ominaisuuksia on valvottava tiukasti. Päällystyksen ja paistamisen aikana on helppo kohdata ongelmia, kuten kuoren halkeilua ja delaminaatiota, jotka vaikuttavat kuoren eheyteen ja valun laatuun.
Korkeat kustannukset: Titaaniseosmateriaalit itsessään ovat kalliita, ja kadonneen vahavalutekniikan laiteinvestoinnit ja tuotantosykli ovat suuria, mikä johtaa korkeisiin kierrevaihteiden valmistuskustannuksiin.
Tyhjiö- tai inerttikaasusuojaussulatus- ja kaatoteknologian käyttöönotto: Sulatus- ja kaatoprosessin aikana käytetään laitteita, kuten tyhjiö-induktiouuneja ja tyhjiökäyttöisiä kaariuuneja, uunin tyhjentämiseen tai sen täyttämiseen inertillä kaasulla (kuten argonilla), ilman eristämiseksi ja titaanin estämiseksi reagoimasta, hapettumasta ja hapettumasta elementeillä, kuten trogeenilla. Samanaikaisesti sulatus- ja kaatoprosessiparametrien optimointi, lämpötilan, ajan ja nopeuden säätely jne. voivat vähentää valuvirheiden esiintymistä.
Optimoi kuoren valmistusprosessi: valitse sopivat tulenkestävät materiaalit ja sideaineet, optimoi pinnoituskaava ja ripustusprosessi sekä paranna kuoren lujuutta ja hengittävyyttä. Paahtamisen aikana säädä tiukasti lämmitysnopeutta ja paahtolämpötilaa, jotta vältytään ongelmien, kuten kuoren halkeilun ja delaminoitumisen, välttämiseksi. Vahvista laaduntarkastusta kuoren valmistusprosessin aikana, tunnista ja ratkaise ongelmat nopeasti.
Kustannusten hallintatoimenpiteet: Vähennä titaaniseosmateriaalien käyttöä optimoimalla suunnittelua ja prosesseja. Paranna tuotannon tehokkuutta, lyhennä tuotantosyklejä ja pienennä laite- ja työvoimakustannuksia. Samalla luo pitkäaikaiset vakaat yhteistyösuhteet materiaalitoimittajien kanssa ja pyri edullisempiin materiaalihintoihin.
Kierrevaihteet titaaniseoksesta vahavalu on edistynyt valmistusprosessi, joka voi tuottaa korkean -suorituskyvyn ja erittäin-tarkkoja kierrevaihteita. Vaikka tuotantoprosessissa on haasteita, jatkuvan teknologisen innovaation ja prosessien optimoinnin ansiosta tämän prosessin edut voidaan hyödyntää täysimääräisesti eri toimialojen kierrevaihteiden tarpeisiin.


Lähetä kysely
